

Żeliwo szare od wieków wlewa się do form piaskowych, a mimo to pytania zadawane przez kupujących prawie się nie zmieniły: co tak naprawdę trafia do pieca, w jaki sposób węgiel kończy jako grafit płatkowy i dlaczego dwie odlewnie produkujące „ten sam” gatunek dostarczają części, które zachowują się tak odmiennie?
Od 2006 roku zajmujemy się odlewaniem elementów żeliwnych dla klientów przemysłowych i szczerze mówiąc, żeliwo szare jest prostym materiałem wytwarzanym w procesie, w którym nie ma miejsca na domysły. Poniższe kroki są tymi, które wykonuje każda poważna odlewnia, od przygotowania wsadu do kontroli końcowej.
Co sprawia, że żeliwo szare jest „szare”
Żeliwo szare to stop żelaza z węglem zawierający znacznie więcej węgla niż stal może rozpuścić, zwykle od 3,0 do 3,8 procent węgla wraz z 1,8 do 2,8 procent krzemu i niewielkie ilości manganu, siarki i fosforu. Krzem jest cichym bohaterem przepisu: wypycha węgiel z roztworu, tworząc grafit, zamiast łączyć się z żelazem w twardy cementyt.
Ponieważ metal stygnie powoli w formie piaskowej, grafit rozrasta się w płatki. Płatki nadają powierzchni pęknięcia ciemnoszary kolor i kształtują prawie wszystkie właściwości, za które ceniony jest materiał. Przerywają metalową osnowę, więc wytrzymałość na rozciąganie i wydłużenie pozostają skromne, ale pochłaniają wibracje, szybko rozprowadzają ciepło i czysto łamią wióry na tokarce. W przypadku podstaw maszyn, obudów, bębnów hamulcowych i korpusów pomp taki kompromis jest dokładnie tym, czego oczekują projektanci.
Krok pierwszy: budowanie miksu ładunków
Każde ciepło zaczyna się od przepisu. Typowy ładunek łączy trzy strumienie:
- Surówka, która zapewnia stałą bazę węglową i krzemową.
- Zwroty z odlewni, takie jak wlewy, piony i odrzucone odlewy, przetapiane we własnym zakresie w celu odzyskania materiału i ustabilizowania kosztów.
- Złom stalowy dodawany w celu rozcieńczenia węgla i zrównoważenia ogólnego składu.
- Żelazostopy i nawęglacze, w tym żelazokrzem, żelazomangan i grafit, do dokładnej regulacji przed gwintowaniem.
Czystość ma większe znaczenie, niż większość ludzi się spodziewa. Olej, farba lub płyn chłodzący przenoszący złom wprowadzają do stopu wodór i siarkę, a pierwiastki te ujawniają się później w postaci porowatości lub grafitu, który nie formuje się prawidłowo. Dokładne sortowanie wsadu na placu pozwala uniknąć kłopotów w piecu.
Krok drugi: Topienie w żeliwiaku lub piecu indukcyjnym
Topnienie kopuły
Tradycyjna metoda spalania koksu odbywa się w pionowym piecu szybowym z dodatkiem wapienia jako topnika, który przenosi popiół i siarkę do żużla. Topi się w sposób ciągły i niedrogi w dużych ilościach, ale skład chemiczny ulega większym zmianom, a żelazo pochłania siarkę, którą należy później zrównoważyć.
Topienie w piecu indukcyjnym
Większość nowoczesnych odlewni topi się w piecach indukcyjnych średniej częstotliwości. Kąpiel jest mieszana elektromagnetycznie, próbki można pobrać i skorygować w ciągu kilku minut, a wielkość partii waha się od kilkuset kilogramów do kilku ton. Rezultatem jest ściślejsza kontrola węgla i krzemu oraz czystszy metal, dlatego w przypadku określonych gatunków i cienkich przekrojów ścian dominuje topienie indukcyjne.
Niezależnie od wybranej metody, cel przy kranie jest taki sam: w pełni stopione żelazo przegrzane do temperatury około 1450–1500 stopni Celsjusza, tak aby mogło całkowicie wypełnić formę, zanim zacznie zamarzać.
Krok trzeci: wzory, formy i rdzenie
Podczas gdy piec pracuje, formownia przygotowuje wnękę. Wzór ma kształt gotowej części plus naddatek na obróbkę i naddatek na skurcz, ponieważ żeliwo szare kurczy się o około jeden procent podczas krzepnięcia i chłodzenia. Wzór jest wypełniany zielonym piaskiem lub piaskiem związanym żywicą, a następnie wyjmowany, pozostawiając wnękę z zewnętrzną geometrią części.
Puste elementy pochodzą z rdzeni wykonanych z piasku zmieszanego ze spoiwem, które twardnieje, tworząc kształt wystarczająco mocny, aby przetrwać zalewanie i wystarczająco słaby, aby później się zapaść. System wlewu i wznoszenia decyduje o tym, w jaki sposób metal wchodzi do wnęki i w jaki sposób powoduje skurcz, i często jest to różnica między czystym odlewem a odlewem pełnym wewnętrznych pustych przestrzeni.
Krok czwarty: Wylewanie, zaszczepianie i zestalanie
Żelazo wydobywane w temperaturze od 1450 do 1500 stopni Celsjusza wylewa się w temperaturze około 1350 do 1420 stopni Celsjusza. Tuż przed lub w trakcie zalewania dodaje się niewielką ilość żelazokrzemu. Ten etap, zwany zaszczepianiem, gwarantuje, że grafit uformuje się w postaci płatków, a nie twardego, nieobrabialnego białego żelaza. Jest ona mierzona w ułamkach procenta i decyduje o obrabialności bardziej niż cokolwiek innego w procesie.
Temperatura zalewania, czas zalewania i kształt strumienia mają znaczenie. Wlać za zimno, a metal zacznie płynąć; wlewaj zbyt wolno i pojawiają się zimne zacieki. Po zapełnieniu formy odlew pozostawia się do zestalenia i ostygnięcia w piasku, a następnie wytrząsa na wibracyjnym ruszcie.
Krok piąty: Oczyszczanie, odprężanie i obróbka skrawaniem
Shakeout to dopiero połowa sukcesu. Bramy, nadlewy i wypływka są usuwane, a odlew jest śrutowany w celu uzyskania jednolitej powierzchni. Tam, gdzie część ma cienkie i grube sekcje obok siebie, stosujemy kontrolowany cykl odprężania w temperaturze około 550 do 600 stopni Celsjusza, aby odlew osiadł przed obróbką.
W obróbce skrawaniem sprawdza się dobry odlew. Odlewamy, oczyszczamy i wykańczamy pod jednym dachem, co oznacza, że problemy z wymiarami są wychwytywane, gdy część znajduje się jeszcze na naszej podłodze, a nie na linii montażowej klienta.
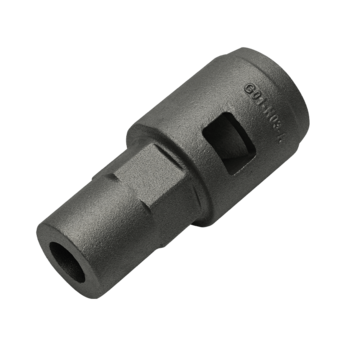
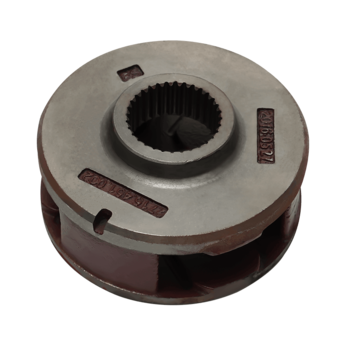
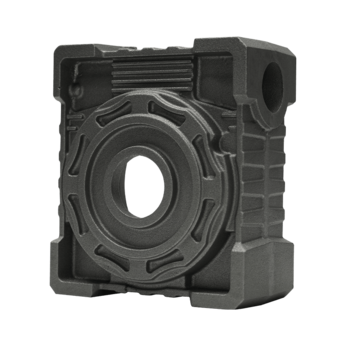
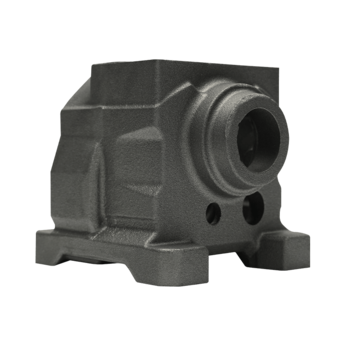
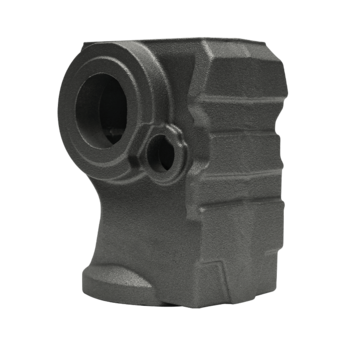
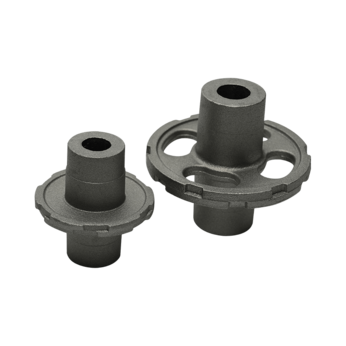
 Odlewy z żeliwa szarego i komponenty oparte na zastosowaniach Przeglądaj odlewy z żeliwa szarego do zastosowań w motoryzacji, rolnictwie, zaworach, pompach, półprzewodnikach, robotach i innych akcesoriach, z niestandardową produkcją na podstawie rysunków lub próbek. Zobacz produkt →
Kontrole jakości decydujące o wysłaniu castingu
Żeliwo szare jest wybaczające w obsłudze, ale bezlitosne w produkcji, więc punkty kontrolne przebiegają przez cały proces, a nie tylko na końcu.
| Scena | Sprawdź | Co łapie |
|---|---|---|
| Przed nalaniem | Analiza spektrometru stopu | Węgiel poza składem, krzem lub mangan |
| Podczas zestalania | Analiza termiczna i badania klinowe | Wychłodzenie, słabe zaszczepienie, zła struktura grafitu |
| Po wstrząsie | Kontrola wizualna i wymiarowa | Błędne przebiegi, wtrącenia piasku, przesunięcie rdzenia, cienkie ściany |
| Przed wysyłką | Badania twardości, mikrostruktury i ciśnienia | Twarde plamy, duże płatki, nieszczelności w ciasnych miejscach |
Żeliwo szare i żeliwo sferoidalne: jeden dodatkowy krok, zupełnie inne zachowanie
Wszystko powyżej wytwarza grafit płatkowy. Żeliwo sferoidalne przechodzi tę samą drogę topienia, formowania i zalewania, a następnie poddawane jest obróbce magnezem w kadzi, która zamienia grafit w bryłki zamiast płatków. Guzki nie przerywają osnowy, więc metal zyskuje wytrzymałość na rozciąganie, wydłużenie i odporność na uderzenia, zachowując jednocześnie większość tłumienia i obrabialności żeliwa szarego.
Jeśli ważysz dwa materiały dla konkretnego komponentu, napisaliśmy prosty podział żeliwo sferoidalne w porównaniu z żeliwem który porównuje obok siebie wytrzymałość, koszt i typowe zastosowania.
Gdzie trafiają części z żeliwa szarego
Ponieważ materiał łatwo się topi, dobrze się obrabia i pozostaje stabilny wymiarowo podczas pracy, elementy z żeliwa szarego sprawdzają się wszędzie tam, gdzie sztywność i tłumienie drgań są ważniejsze niż najwyższa wytrzymałość:
- Obudowy samochodowe, wsporniki i elementy hamulców.
- Części maszyn rolniczych narażone na działanie kurzu, obciążenia i warunków atmosferycznych.
- Obudowy reduktora i skrzyni biegów, które muszą pracować cicho pod obciążeniem.
- Korpusy zaworów, pokrywy i złączki do kontroli płynów.
- Obudowy pomp wodnych, pokrywy i części związane z wirnikami.
- Ramy i elementy konstrukcyjne do wyposażenia półprzewodników i robotów przemysłowych.
Praca zaworów jest dobrym przykładem trwałości materiału. Korpus zaworu wymaga szczelności ciśnieniowej, połączeń gwintowych utrzymujących moment obrotowy i powierzchni, która zapewnia czyste uszczelnienie po obróbce, a żeliwo z grafitem płatkowym zapewnia wszystkie te trzy elementy za cenę, której staliwo nie może dorównać.
 Akcesoria i komponenty zaworów z żeliwa szarego Przejrzyj części zaworów z żeliwa szarego, w tym pokrywy skrzynek, ze wsparciem OEM/ODM do zastosowań przeciwpożarowych, motoryzacyjnych, rolniczych, energetycznych, naftowych/gazowych i uzdatniania wody. Zobacz produkt →
Tam, gdzie rysunek wymaga większej wytrzymałości na rozciąganie lub wydłużenia, wylewamy żeliwo sferoidalne w tym samym zakładzie, dzięki czemu projekt może zmieniać materiały bez zmiany dostawcy lub filozofii narzędzi.
Praca z odlewnią na własnych rysunkach
Duża część naszej produkcji nie jest pozycją katalogową. Projekty OEM i ODM zwykle rozpoczynają się od rysunku, ceny docelowej i pytania o wykonalność: czy grubość ścianki nadaje się do odlewania, gdzie powinna znajdować się linia podziału, jaki naddatek na obróbkę jest realistyczny i czy gatunek odpowiada zastosowaniu. Stamtąd budujemy wzór, wylewamy próbkę, sprawdzamy ją i zatwierdzamy proces przed rozpoczęciem produkcji seryjnej.
Jeśli Twoja część nie pasuje do standardowej kategorii, jest to normalne. Odlewy na zamówienie są codzienną pracą odlewni, a nie wyjątkiem.
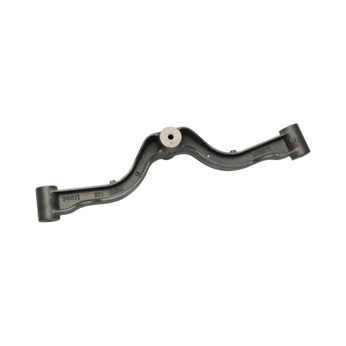
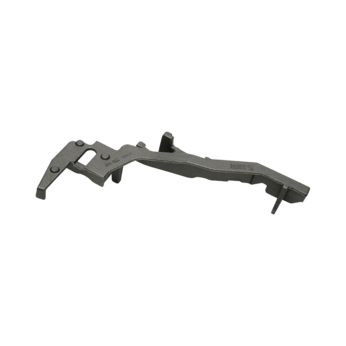
 Inne akcesoria z żeliwa szarego do zastosowań przemysłowych Niestandardowe akcesoria z żeliwa szarego do urządzeń przemysłowych, pojazdów, budownictwa, rurociągów i systemów przeciwpożarowych, produkowane na podstawie rysunków lub próbek klientów. Zobacz produkt →
Wytwarzanie żeliwa szarego w zasadzie nie jest skomplikowane, ale zapewnia spójność: czysty wsad, kontrolowany stop, forma wypełniająca zgodnie z przeznaczeniem oraz procedura inspekcji, która wychwytuje problemy przed ich przesłaniem. Jeśli zaopatrujesz się w komponenty z żeliwa szarego i potrzebujesz dostawcy, który może omówić cały proces, a nie go omówić, z przyjemnością przejrzymy Twoje rysunki i udzielimy prostej odpowiedzi na temat tego, co jest praktyczne.